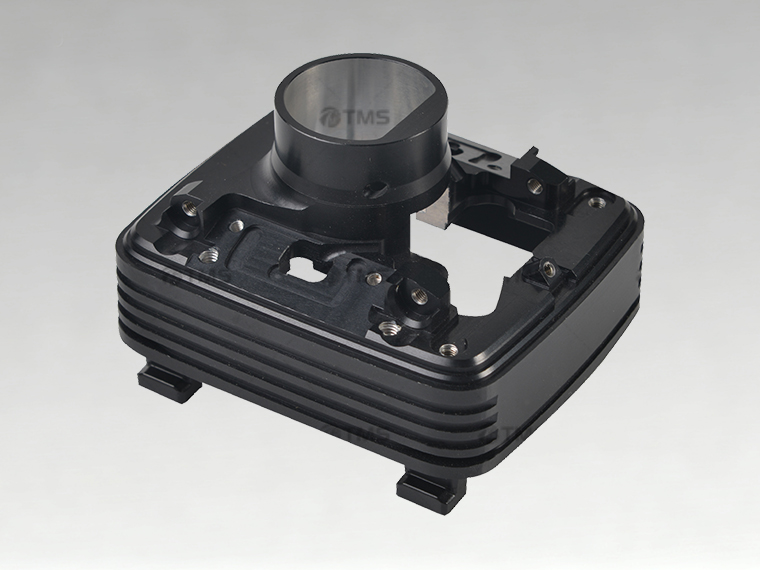
CNC车铣复合加工就是在一台数控机床上,把车削、铣削、钻孔、攻丝等工序集成起来,一次装夹完成大部分或全部加工,适合做复杂零件,精度和效率都更高。那么,下面小编说明一下CNC车铣复合加工的技术优势:
1. **一次装夹,大幅降低累积定位误差**
一次装夹完成车、铣、钻、镗、攻牙、分度等工序,基准统一,消除多机流转、反复找正带来的装夹误差,**同轴度、垂直度、位置度等形位公差稳定性明显更好**,适合精密轴类、医疗零件;高配机型支持在位检测,实时修正尺寸。
2. **工艺链缩短,节拍更快**
省去工件转运、换工装、二次对刀、等待流转等大量辅助时间;带副主轴机型可自动接料、背向加工;双主轴双通道机型还能**并行加工**,综合效率普遍比 “普车 + 加工中心” 分散工艺提升 30%~50%,在制品库存变少、交期可控。
3. **复杂回转异形特征加工能力强**
依托 C 轴分度、Y 轴、B 轴动力刀座联动,可直接加工径向孔、端面孔、斜孔、键槽、扁位、螺旋槽、凸轮、偏心轮廓、多面体等复合特征;很多传统工艺需要专用夹具、甚至很难加工的结构,车铣复合可以直接成型。
4. **简化产线、减少场地与人工**
一台替代多台设备(车床 + 铣床 + 钻床),节省车间占地、减少工装夹具制作量; fewer 工位流转,减少操作人员,适合小批量多品种、多批次精密件柔性生产,也方便搭配送料机实现自动化连线。
5. **降低报废率,一致性更好**
基准不变,批次之间尺寸波动更小;减少多次装夹磕碰、夹伤风险,对不锈钢、钛合金、硬质合金等高价值难切削材料,控良率优势突出。
6. **加工方式灵活(车铣联动)**
不只是 “车完再铣”,还支持**车铣联动切削**:工件低速或静止、动力刀旋转铣削,适合断续切削、薄壁件、异形曲面,改善切削受力,降低振动变形。



 返回顶部