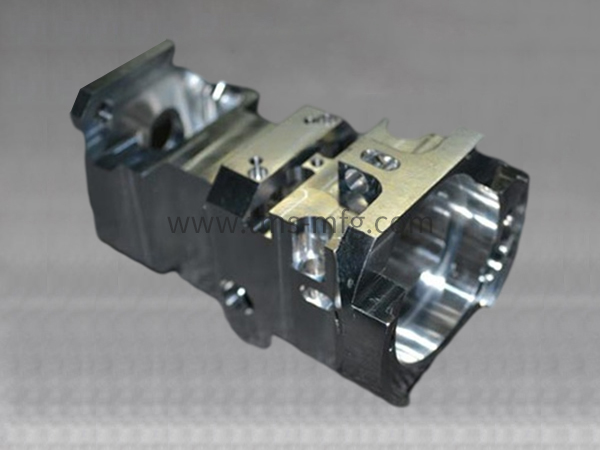
进口CNC车床加工通常指使用日本、德国、西班牙等品牌的数控车床进行精密零件切削,适合轴类、盘类、螺纹及复杂回转体加工,精度高、稳定性好,但设备和加工成本也相对较高。下面小编介绍一下进口CNC车床加工的工作原理:
一、核心原理拆解,分 5 个环节
1. 程序输入与解析(控制大脑:数控系统)
系统接收加工程序:
可以是 G 代码,也有马扎克这种对话式编程(直接输入直径、长度、切削参数,系统自动生成走刀路径)。
系统对程序译码:识别 X、Z 坐标、转速 S、进给 F、换刀指令 M 代码等,计算刀具运动轨迹(插补运算)。
✅ 插补:系统在两个坐标点之间,算出中间无数微小点位,让刀具走出直线、圆弧、锥面、螺纹轨迹,是数控核心数学原理。
2. 伺服驱动与坐标轴传动原理
车床基本轴:
- X 轴:径向(控制直径大小)
- Z 轴:轴向(控制长度)
车铣复合额外增加:C 轴(主轴分度定位)、Y 轴(偏心铣削)
系统发出脉冲指令 → 伺服驱动器放大信号 → 伺服电机旋转 → 通过滚珠丝杠把旋转运动变成直线进给,带动刀塔 / 刀架移动。
进口机优势:光栅闭环反馈(很多高精度机型是全闭环),伺服实时把实际位置传回系统,对比指令位置,自动修正误差。
- 半闭环:编码器在电机端(主流经济型)
- 全闭环:光栅尺直接测刀架实际位置,精度更稳,热漂移更小,高端进口车铣复合常用
3. 主轴旋转切削原理(车床和加工中心大区别)
✅ 车床:工件旋转,刀具不动(进给移动)
主轴电机(主轴伺服 / 主轴变频)带动卡盘、工件高速旋转,提供主切削运动;
刀具只做 X/Z 进给,实现外圆、内孔、端面、锥面切削。
- 普通车削:主轴只持续旋转;
- C 轴功能(车铣复合):主轴可以精准分度、锁死,不再连续旋转,配合动力刀,实现铣扁、钻孔、攻牙、铣槽。
螺纹加工原理:主轴编码器实时采集主轴转角,和 Z 轴进给严格同步,主轴转一圈,Z 轴精准走一个螺距,不会乱牙。
4. 动力刀塔(车铣复合专属原理)
刀塔里面自带小型伺服电机,接到刀位上的动力刀具(钻头、铣刀)独立旋转;
配合 C/Y/X/Z 联动,在同一台车床上面完成车 + 铣 + 钻 + 攻,一次装夹。
5. 辅助系统联动原理(进口机型重点强化部分)
系统同步控制辅助单元:液压卡盘夹紧松开、切削液泵、排屑机、刀塔换位、主轴油冷、润滑泵。
**热补偿原理(进口车床特色):
床身、主轴、丝杠上面布置温度传感器,实时采集温度,系统根据温度模型,自动补偿丝杠、主轴热伸长量,抵消热胀带来的尺寸漂移,这也是精密进口机长时间加工尺寸稳定的关键。
二、切削物理原理(金属去除)
刀具刀尖挤压旋转的工件,材料发生塑性剪切滑移,形成铁屑脱离基体;依靠切削速度、进给量、切深三者配合完成切削。
进口机床刚性好、减振结构优化,抑制切削振动,所以表面粗糙度更好,不容易震刀。



 返回顶部