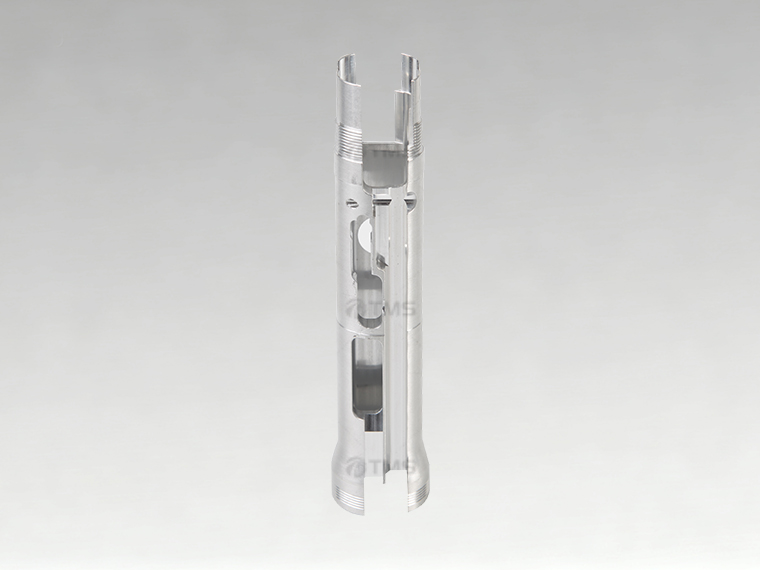
进口 CNC 车床加工是指使用日本、欧洲等进口数控车床设备,对金属零件进行高精度切削的加工服务,加工精度通常可达±0.005mm 至±0.01mm,适用于汽车、精密模具等对尺寸和表面质量要求高的领域。接下来,小编简单介绍一下
进口CNC车床加工的核心产品优势:
1. 形位公差稳定,同心 / 圆度 / 圆柱度上限更高
国产机很多能做到 “首件合格”,但连续跑几十、几百件后,温升、刚性不足带来偏摆、椭圆。
进口机主轴、床身、丝杆、光栅 + 成熟热补偿:
- 细长轴、台阶轴、齿轮芯轴:**径向跳动、同心度可以稳定控制在 0.002~0.005mm**
- 圆度、圆柱度容易做到 0.001~0.003mm
直接价值:齿轮压上去转动噪音低、不抖;线圈轴心转动时不扫膛;阀芯密封不卡滞。
2. 批量一致性好,尺寸漂移小(大差异化优势)
进口机床热平衡、主轴轴承、伺服跟随特性强,连续加工几小时甚至通宵量产:
- 尺寸波动带宽窄,SPC 的 CPK 很容易做到 1.33、1.67 以上
- 不需要操作工频繁调刀、补刀
对工厂的好处:IQC 抽检报废少;装配时不需要挑拣分级;适合长期稳定订单。
国产机常见痛点:早上首件 OK,中午升温后尺寸慢慢偏,需要人工补偿。
3. 一次装夹多工序,减少二次装夹误差(车铣复合 / 走心机)
车、端面铣、侧面孔、攻牙、倒角、切断、偏心特征在同一基准下一次性完成。
- 省去二次夹装、二次找正带来的定位误差
- 适合带侧孔、扁位、平面、斜孔的复杂轴、阀芯、骨架轴心
很多精密件的不良,根源就是多次装夹基准偏移。
4. 表面质量可控,毛刺少、粗糙度稳定
刚性足、振动抑制好,配合高光刀具:
- 铝件可以稳定 Ra0.2、Ra0.4;钢件 Ra0.8~1.6
- 切削振动小,不容易产生振纹、刀纹、鱼鳞纹
价值:
齿轮轴配合面、轴心摩擦面,粗糙度越好,磨损越小、寿命更长;后续抛光、去毛刺工序可以简化甚至取消。
5. 适合高长径比细长轴(走心机独有优势)
切走心机带导套支撑,棒料全程支撑:
长径比 L/D>8、10 甚至更高的细轴,不容易振刀、甩弯。
普通刀塔车床做细长轴,容易弯、跳动超标,这是很多配套件的卡点。
6. 复杂轮廓、硬料、薄壁件加工能力更强
- 淬火钢、调质钢、钛合金、不锈钢:刚性 + 高压内冷,切削稳定,不容易崩刀、让刀
- 薄壁衬套、薄壁环:机床刚性 + 低夹紧力控制,不容易夹变形
- 异形曲面、变距螺纹、B 轴联动斜特征:车铣复合机型可以直接做,不用拆分工序
7. 不良偏 “显性可控”,隐性不良少
很多零件尺寸检合格,但装配后噪音大、寿命短、间歇卡滞,大多是**圆度、微观波纹、同轴度波动**这类形位问题。
进口车床的优势就是:
三坐标、圆度仪、偏摆仪测出来的形位指标一致性强,隐性缺陷少,对下游装配非常友好。
8. 工艺稳定性强,换批次、换棒料波动更小
床身铸件时效充分、光栅和伺服闭环精度高,同一款产品:
换棒料批次、换班次、换操作员,品质波动幅度更小,适合客户长期来料管控、自动化产线装配。



 返回顶部