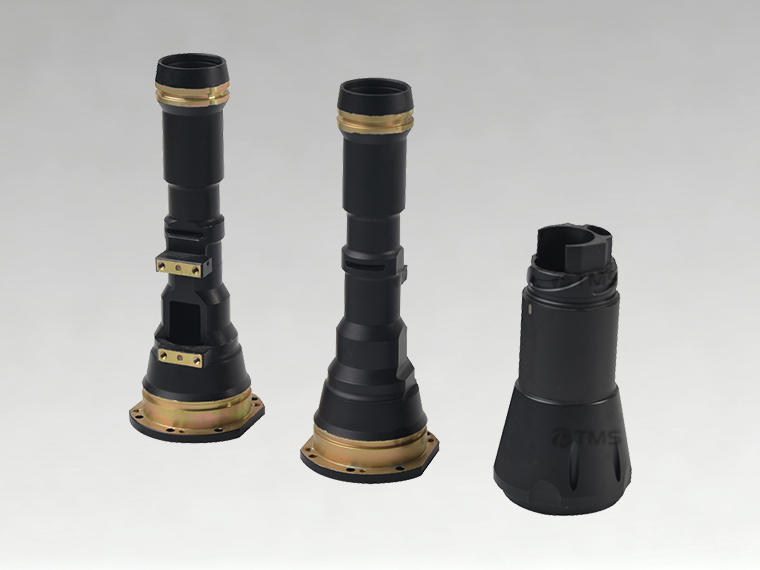
非标五金零件加工就是按你的图纸或样品定制生产,没有固定标准尺寸,常见工艺包括 CNC 数控、冲压、车铣、折弯和表面处理等,适合小批量或特殊结构件需求。以下是使用非标五金零件加工的结构设计要求:
1. 工艺可行性要求
优先考虑加工方式(CNC、车、铣、磨、线割、冲压),结构不能超出设备加工能力;尽量避免深窄槽、极小内 R、过薄薄壁、内部盲死角,减少加工难度与报废率;减少需要 EDM、慢丝的复杂结构,控制成本。
2. 装夹与定位结构要求
设计时预留夹持位置、工艺凸台、工艺孔;零件形状尽量方便工装定位,减少多次翻面装夹;避免装夹时变形、打滑;批量件优先统一基准。
3. 尺寸与公差结构要求
配合部位严格标注公差,非配合外观、自由尺寸适当放宽公差,不用全部按精密公差;合理设计基准,基准统一,方便使用卡尺、千分尺、二次元、三次元检测;结构上预留测量空间,避免挡到测针。
4. 切削结构细节(机加工重点)
转角优先做 R 角,避免尖角;螺纹、台阶位置预留退刀槽;孔口、棱边设计倒角 C 角,去除毛刺,防止刮手、划伤配套工件;孔深度、刀具可达性要满足刀具长度。
5. 强度与变形控制要求
根据受力选材料与截面;长薄件、悬臂结构增加加强筋;如果后续要淬火、调质热处理,结构尽量对称,避免厚薄相差悬殊,防止热处理翘曲变形。
6. 表面处理适配结构
镀锌、阳极氧化、发黑等表面处理,避免盲孔积药水、夹缝藏液;密闭腔体预留排气、排液孔;尖角容易镀层堆积、烧蚀,优先倒 R 角。
7. 装配使用要求
考虑装配间隙、导向结构;和其他零件(齿轮、轴、销钉)配合时预留装配空间;运动件避免干涉;满足承重、耐磨、防松等功能需求。
8. 成本与检验性要求
在满足功能前提下简化结构,减少工序;结构要方便检测,不要设计无法测量的隐藏尺寸与形位公差。



 返回顶部