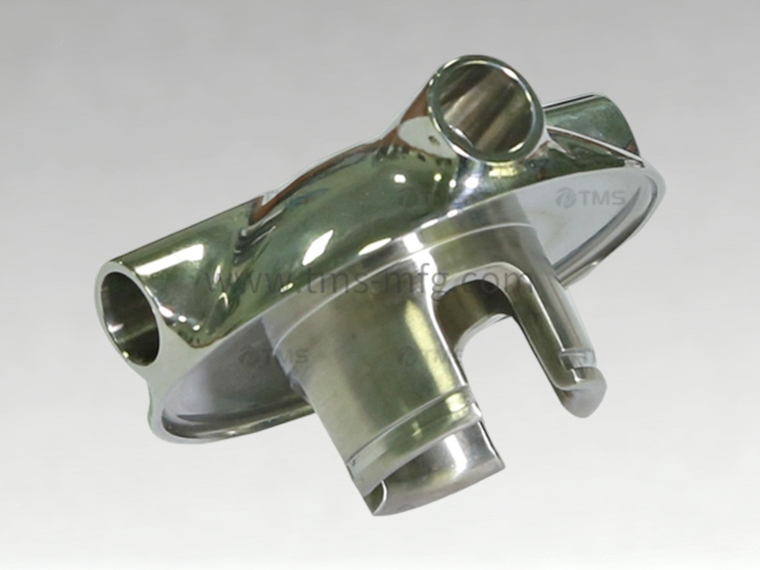
精密CNC加工打样核心目标:验证图纸可行性、锁定工艺、确认公差,而不只是做出一个外观件;精密件打样很多坑是图纸、余量、装夹、后处理预留问题,批量再改成本极高。
一、图纸与 DFM 前置准备(打样前重要)
1. 公差分级标注,不要全图标 ±0.01
- 装配配合面、定位孔:标严格公差(±0.01 / 形位公差)
- 非关键外观、非配合轮廓:放宽到 ±0.03~0.05,大幅降低打样难度与费用
- 内直角:铣刀必有 R,图纸必须标注小 R 角,不要标尖角;如果强行尖角,只能 EDM 放电,成本暴涨
2. 明确形位公差
平行度、垂直度、同轴度、圆度,精密件只标尺寸公差不够,必须在图纸上标出,否则加工商只保证尺寸,不保形位。
3. 提前考虑后处理尺寸补偿
- 铝阳极氧化:膜厚一般 5~12μm,外尺寸变小、内孔变小,精加工要预留氧化余量
- 电镀、化学镀:同样会增厚,打样阶段就要预留余量
- 喷砂、抛光:会去除少量材料,精密尺寸需要预留
4. 材料备注
写明牌号 + 状态,如 6061-T6、7075-T651;7075 一定要提醒做时效去应力,不然打样合格,放置几天后变形。
5. 图纸附带要求文档
表面粗糙度、去毛刺要求、检测项目(哪些尺寸需要 CMM 三坐标检测)、验收标准。
二、材料与备料建议
1. 优先选用热轧 / 时效好的板材,不要用库存旧料、边角料打样,内应力不稳定,打样合格量产变形。
2. 备料单边预留余量:
- 普通铝件:粗加工留 0.2~0.3mm 精加工余量
- 薄壁 / 大平板精密件:粗加工留 0.3~0.5mm,粗加工后静置时效(自然时效 48h 以上,或人工时效)再精加工
3. 材料大小:毛坯单边多出成品 2~3mm,方便装夹;不要刚好贴成品尺寸,容易夹伤。
三、工艺方案沟通(下单前跟加工厂确认)
1. 粗精加工分开,优先做应力释放
精密件大忌:一次直接精铣。大去除量零件,粗加工→拆件静置时效→精加工,打样阶段就要验证变形量。
2. 装夹方式提前约定
- 薄板:真空吸盘,但要注意真空吸盘带来的夹持应力,松夹后回弹;可以考虑工艺搭子(工艺耳),加工完再切掉
- 薄壁件:减少虎钳硬夹,防止压变形
- 长轴回转件:两端顶尖,控制同轴度
3. 刀具策略
铝件用锋利硬质合金刀;不锈钢用低进给、充分冷却;深孔优先内冷钻头,防止孔偏、烧刀。
4. 机床选型
- 普通精密 ±0.01:三轴加工中心足够
- 多面、斜孔、复杂曲面:四 / 五轴,减少多次装夹带来的定位误差
- ±0.005 超高精密:要求恒温机台,提前和厂商确认环境条件
四、检测、首件验收(打样重点环节)
1. 首件必须做首件报告 FAI
关键尺寸、形位公差全部记录;优先要求 CMM 三坐标检测,卡尺千分表只能测简单尺寸,测不了形位公差。
2. 分阶段检测,不要等全部加工完再测
粗加工后测变形;精加工完成立刻测;放置 24 小时复测一次(检查应力回弹,很多铝件放一天才变形)。
3. 检测基准统一
图纸基准 = 加工基准 = 检测基准;基准不统一,测出来的数据没有参考意义。
五、后处理与去毛刺
1. 精密孔、配合面禁止手工大力去毛刺,容易刮伤、改变尺寸;优先采用振动研磨、化学去毛刺、油石精细处理。
2. 阳极 / 电镀等表面处理打样zui好同步做,不要只加工裸件。裸件尺寸合格,做完氧化直接超差,是常见踩坑点。
3. 保护定位面、配合面:喷砂、阳极要做遮蔽。
六、打样数量与风险控制
1. 精密件打样建议至少 2~3 件:一件首件检测,一件装配试装,一件留样对比;只做 1 件,一旦报废需要重新排单,周期拉长。
2. 打样≠量产,工艺参数、工装都是临时方案,打样合格不等于量产稳定**。
打样阶段重点记录:切削参数、刀具、夹持方式、变形数据,后续量产复用。
3. 打样阶段尽量不要随意改图纸,每一次改图都要重新验证变形、公差。
七、常见打样踩坑清单
- ❌ 图纸全尺寸紧公差,加工报价暴涨,良率低
- ❌ 忽略材料内应力,样品加工完尺寸合格,放置一段时间翘曲
- ❌ 内直角画 0° 尖角,没有预留 R 角
- ❌ 阳极氧化不预留余量,氧化后孔变小,装配卡死
- ❌ 基准不统一,加工基准和检测基准不一致,数据失真
- ❌ 薄壁件硬虎钳夹持,松开后回弹变形
- ❌ 只做裸件打样,不做表面处理,量产翻车


 返回顶部